
- Địa chỉ: LK 16-19 khu đô thị mới Văn Khê Hà Đông ,TP Hà Nội
- Hotline: 0984646295
- Mail: 416490726@qq.com
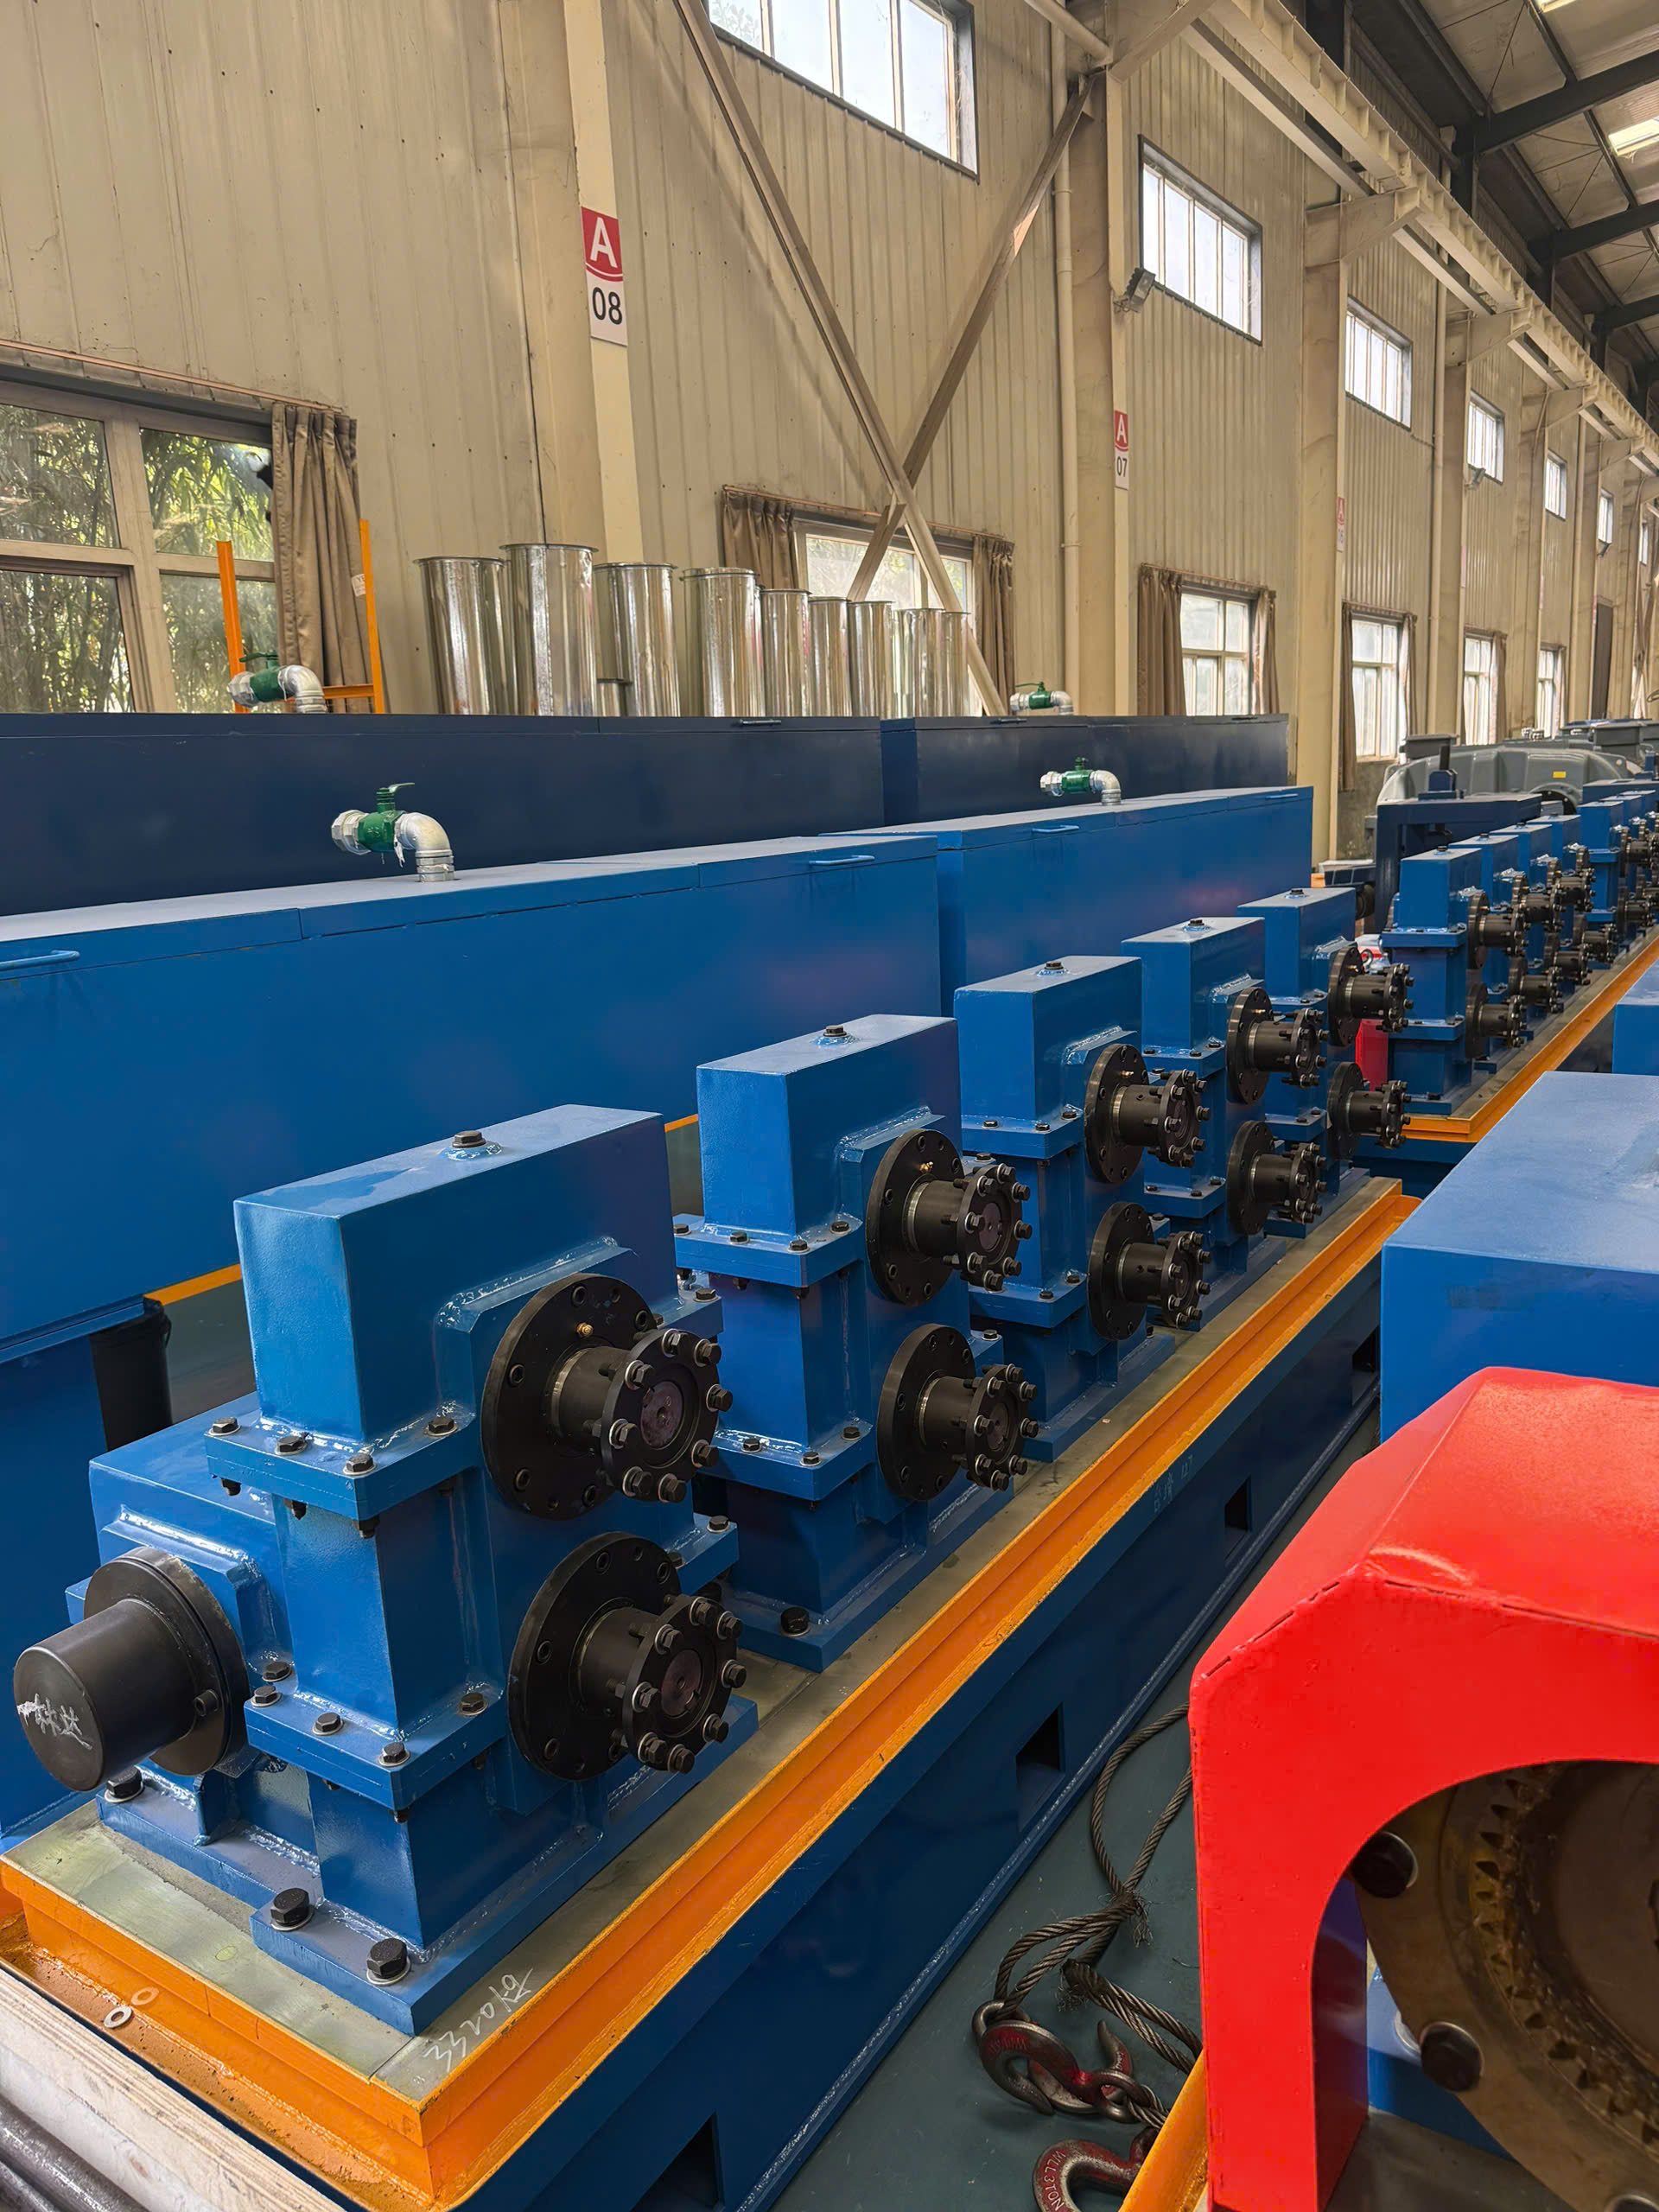
Cụm giá cán
Mô tả
Cụm Giá Cán Trong Dây Chuyền Cán Thép:
Vai Trò Và Những Điều Cần Biết
Trong quá trình sản xuất thép cuộn và thép tấm, việc kiểm soát chiều dày, độ phẳng và chất lượng bề mặt luôn là những yêu cầu quan trọng. Để đáp ứng các tiêu chuẩn này, dây chuyền cán thép cần được trang bị hệ thống giá cán phù hợp với đặc tính nguyên liệu và mục tiêu sản xuất.
Cụm giá cán là nơi trực tiếp diễn ra quá trình biến dạng kim loại, ảnh hưởng đến độ chính xác của sản phẩm cũng như khả năng vận hành của toàn bộ dây chuyền. Việc tìm hiểu kết cấu, chức năng và các thông số kỹ thuật của cụm giá cán sẽ giúp doanh nghiệp có cơ sở lựa chọn thiết bị phù hợp với nhu cầu thực tế.
1. Cụm giá cán giữ vai trò gì trong dây chuyền cán thép?
Trong một dây chuyền cán thép, nguyên liệu được đưa qua các trục cán để giảm chiều dày hoặc điều chỉnh hình dạng theo yêu cầu công nghệ. Cụm giá cán đảm nhiệm trực tiếp công đoạn này, đồng thời phải chịu lực lớn trong suốt quá trình làm việc.
Đối với dây chuyền cán nguội, khả năng kiểm soát khe hở trục cán và độ cứng vững của kết cấu máy có ảnh hưởng đáng kể đến độ đồng đều chiều dày của dải thép. Trong khi đó, ở dây chuyền cán nóng, thiết bị cần đáp ứng điều kiện nhiệt độ cao, tải trọng lớn và yêu cầu sản xuất liên tục.
Một cụm giá cán được thiết kế phù hợp sẽ giúp quá trình cán diễn ra ổn định hơn, hỗ trợ kiểm soát chất lượng thành phẩm và phối hợp hiệu quả với các thiết bị khác.
2. Bên trong một cụm giá cán có những bộ phận nào?
Tùy theo công nghệ và mục đích sử dụng, kết cấu cụm giá cán có thể khác nhau. Tuy nhiên, các bộ phận dưới đây thường đảm nhiệm những chức năng chính.
Thân giá cán – kết cấu chịu lực của hệ thống
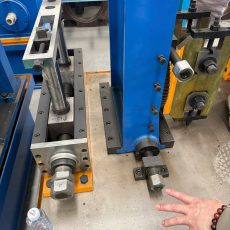
Thân giá cán giữ các cụm trục và những bộ phận liên quan ở đúng vị trí làm việc. Kết cấu cần có độ cứng vững phù hợp để hạn chế biến dạng khi chịu lực cán lớn.
Trục cán – bộ phận trực tiếp làm việc với thép
Trục cán tiếp xúc với bề mặt vật liệu và tạo lực ép làm thay đổi chiều dày hoặc tiết diện kim loại. Đường kính, chiều dài làm việc, vật liệu chế tạo và chất lượng bề mặt trục cần được lựa chọn theo yêu cầu của dây chuyền.
Hệ thống truyền động – tạo chuyển động quay
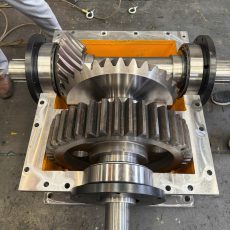
Động cơ, hộp giảm tốc và các cơ cấu truyền lực phối hợp để truyền mô-men xoắn đến trục cán. Công suất và tốc độ truyền động phải đáp ứng điều kiện cán và năng suất thiết kế.
Cơ cấu điều chỉnh trục cán
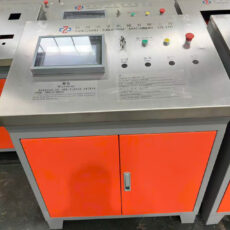
Bộ phận này cho phép điều chỉnh vị trí tương đối giữa các trục, qua đó thiết lập khe hở cán theo yêu cầu. Ở những dây chuyền hiện đại, cơ cấu điều chỉnh có thể kết hợp với hệ thống thủy lực và điều khiển tự động.
Hệ thống ổ đỡ và bôi trơn
Ổ đỡ giúp định vị trục cán và chịu tải trong quá trình vận hành. Hệ thống bôi trơn phù hợp góp phần giảm ma sát, hạn chế mài mòn và kéo dài tuổi thọ của các chi tiết cơ khí.
Ngoài các bộ phận trên, tùy thiết kế, cụm giá cán còn có thể được tích hợp hệ thống làm mát, thủy lực, cảm biến đo lường và các thiết bị kiểm soát quá trình cán.
3. Quá trình cán thép diễn ra như thế nào?
Có thể hình dung quá trình cán thông qua sự phối hợp giữa ba yếu tố: chuyển động quay của trục cán, lực ép tác động lên vật liệu và tốc độ di chuyển của dải thép.
Trước tiên, thép được đưa vào khe hở giữa các trục cán. Nhờ lực ma sát tại vùng tiếp xúc và chuyển động quay của trục, vật liệu đi qua vùng cán và chịu tác động của lực ép. Chiều dày hoặc tiết diện của thép được thay đổi theo thiết lập công nghệ.
Sau khi ra khỏi giá cán, vật liệu có thể tiếp tục đi qua các giá cán khác, hệ thống đo chiều dày hoặc thiết bị cuộn lại, tùy theo cấu hình dây chuyền.
Với hệ thống nhiều giá cán, việc phối hợp tốc độ giữa các giá là yếu tố cần được tính toán để hạn chế lực căng không phù hợp và đảm bảo quá trình vận hành ổn định.
4. Các kết cấu giá cán thường gặp
Không phải mọi dây chuyền cán thép đều sử dụng cùng một loại giá cán. Việc lựa chọn phụ thuộc vào loại sản phẩm, chiều dày vật liệu, lực cán và độ chính xác yêu cầu.
Giá cán hai trục
Sử dụng hai trục cán làm việc đối diện nhau. Kết cấu tương đối đơn giản, có thể ứng dụng trong các công đoạn cán phù hợp với yêu cầu công nghệ.
Giá cán bốn trục
Gồm hai trục làm việc và hai trục đỡ. Các trục đỡ hỗ trợ trục làm việc, tăng độ cứng vững của hệ thống và phù hợp với nhiều ứng dụng cán thép tấm, thép dải.
Giá cán nhiều trục
Sử dụng thêm các trục trung gian hoặc trục đỡ để hỗ trợ trục làm việc. Kết cấu này được áp dụng trong những trường hợp cần kiểm soát biến dạng và độ chính xác cao đối với vật liệu mỏng.
Giá cán có hệ thống điều khiển tự động
Tùy cấu hình, hệ thống có thể tích hợp điều khiển thủy lực hoặc AGC (Automatic Gauge Control) để hỗ trợ kiểm soát chiều dày trong quá trình cán.
Cần lưu ý rằng số lượng trục không phải là tiêu chí duy nhất để đánh giá chất lượng thiết bị. Kết cấu tổng thể, độ cứng vững, khả năng điều chỉnh và mức độ phù hợp với quy trình sản xuất mới là những yếu tố cần được xem xét đồng thời.
5. Những thông số cần quan tâm khi lựa chọn cụm giá cán
Đối với doanh nghiệp đang đầu tư dây chuyền mới hoặc cải tạo hệ thống cán hiện có, lựa chọn cụm giá cán cần bắt đầu từ yêu cầu của sản phẩm đầu ra.
Các thông số cần được làm rõ gồm:
- Vật liệu cán: Mác thép và đặc tính cơ học của nguyên liệu.
- Chiều dày đầu vào và đầu ra: Xác định mức giảm chiều dày cần đạt qua từng công đoạn.
- Chiều rộng dải thép: Là căn cứ lựa chọn kích thước làm việc của trục cán.
- Lực cán yêu cầu: Phải phù hợp với vật liệu, mức biến dạng và điều kiện công nghệ.
- Tốc độ cán: Liên quan trực tiếp đến năng suất và khả năng phối hợp giữa các thiết bị.
- Độ chính xác thành phẩm: Xác định yêu cầu đối với kết cấu cơ khí, hệ thống điều chỉnh và thiết bị đo.
- Khả năng tích hợp: Xem xét sự tương thích với động cơ, hộp giảm tốc, hệ thống thủy lực và hệ thống điều khiển hiện có.
Ngoài ra, nếu doanh nghiệp cải tạo dây chuyền đang hoạt động, cần kiểm tra không gian lắp đặt, nền móng, hệ thống điện, khả năng tận dụng thiết bị cũ và phương án dừng máy để thi công.
Việc đánh giá đầy đủ các yếu tố này giúp hạn chế tình trạng thiết bị không đáp ứng thông số sản phẩm hoặc phát sinh nhiều chi phí điều chỉnh sau khi lắp đặt.
6. Bảo dưỡng cụm giá cán để duy trì hiệu quả vận hành
Cụm giá cán thường làm việc dưới tải trọng lớn và trong điều kiện sản xuất liên tục. Vì vậy, bảo dưỡng định kỳ là công việc cần được chú trọng.
Một số hạng mục nên được kiểm tra theo hướng dẫn của nhà sản xuất:
- Tình trạng bề mặt trục cán, độ mòn và các dấu hiệu hư hỏng.
- Độ ổn định của ổ đỡ, gối đỡ và các vị trí lắp ghép.
- Tình trạng bôi trơn, làm mát và hệ thống thủy lực nếu có.
- Hoạt động của động cơ, hộp giảm tốc và các khớp nối truyền động.
- Độ chính xác của cơ cấu điều chỉnh và các thiết bị đo lường.
- Các dấu hiệu rung động, tiếng ồn hoặc nhiệt độ bất thường trong quá trình vận hành.
Lịch bảo dưỡng cần căn cứ vào cường độ làm việc, điều kiện sản xuất và khuyến cáo kỹ thuật của nhà cung cấp. Khi phát hiện bất thường, nên kiểm tra nguyên nhân trước khi tiếp tục vận hành ở chế độ tải cao.
7. Hải An – Đồng hành cùng doanh nghiệp trong lĩnh vực máy móc công nghiệp
Đối với các nhà máy sản xuất thép, việc lựa chọn thiết bị không chỉ dừng ở thông số riêng lẻ mà còn cần xem xét khả năng phối hợp với toàn bộ dây chuyền.
Công ty TNHH Quốc Tế Hải An hướng đến các giải pháp máy móc và thiết bị phục vụ ngành cơ khí, gia công kim loại và sản xuất công nghiệp.
Khi có nhu cầu tìm hiểu cụm giá cán, doanh nghiệp nên chuẩn bị các thông tin cơ bản như loại thép, chiều rộng dải thép, chiều dày đầu vào, chiều dày thành phẩm và năng suất mong muốn. Đây là cơ sở để trao đổi về phương án kỹ thuật và lựa chọn thiết bị phù hợp.
Thông tin liên hệ Hải An
- Website: https://haianint.com/
- Hotline: 0984 646 295


Đánh giá
Chưa có đánh giá nào.